阀门与泵阀产品生产工艺流程及质量管控要点解析
📅 2026-09-24
🔖 广州佳富流体控制科技有限公司:流体控制设备,阀门,管道配件,泵阀产品,流体方案
阀门与泵阀产品的质量,往往在铸造车间就已决定了大半。广州佳富流体控制科技有限公司长期深耕流体控制设备领域,在闸阀、截止阀、止回阀及泵阀配套产品的生产中,形成了一套从毛坯到成品的全链路工艺标准。
一、核心生产工艺流程
以铸钢闸阀为例,阀体采用中频炉熔炼,出炉温度控制在1580-1620℃,浇注前需经光谱仪快速分析C、Si、Mn、P、S五元素含量。阀座密封面堆焊司太立合金后,需在680℃保温2小时进行去应力退火——这一步偷懒,后期密封面开裂的概率会成倍上升。
机加工与装配要点
- 阀体加工:先以法兰端面为基准粗车,再以阀座密封面精车,同轴度需≤0.05mm
- 密封面研磨:采用金刚石研磨膏分粗研、精研两道工序,粗糙度达Ra0.4
- 装配试压:壳体强度试验为公称压力的1.5倍,密封试验为1.1倍,保压时间不少于60秒
二、质量管控的关键数据
在管道配件与泵阀产品的批量生产中,我们统计过一组对比数据:执行上述工艺标准的批次,密封面泄漏返修率为0.8%;而简化退火工序的批次,返修率高达4.3%。这5倍差距,就是工艺纪律的价值。
广州佳富流体控制科技有限公司:流体控制设备,阀门,管道配件,泵阀产品,流体方案——每一类产品从原材料入库到成品出厂,均需经过材质复验、尺寸全检、压力试验、密封面着色检查四道关口。
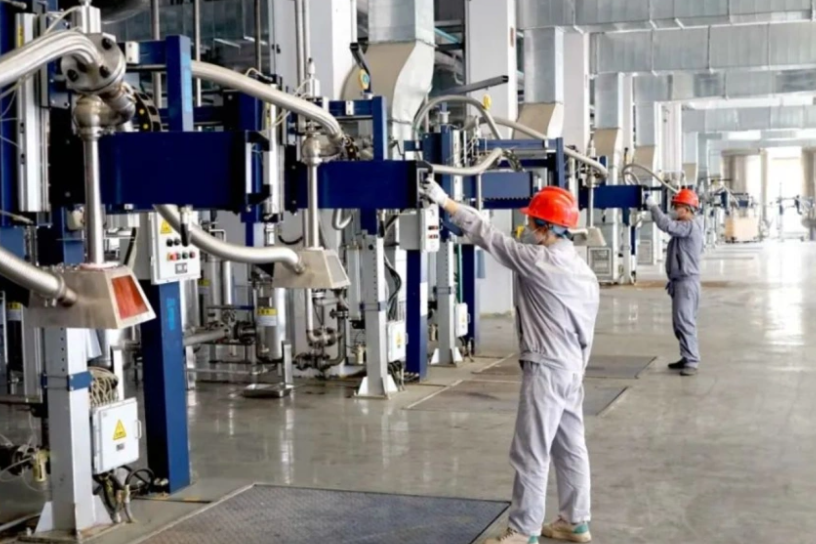
对于高温高压工况用阀门,还会增加无损检测环节。渗透探伤用于阀体表面缺陷排查,射线探伤则针对焊缝内部质量,按JB/T 6440标准执行。
工艺不复杂,难的是每一步都不打折扣。这也是我们向客户交付每一台流体控制设备时的底气所在。